Mengoptimalkan Udara Terkompresi untuk Industri Farmasi dan Biofermentasi
23 Januari 2025
Peran Udara Bertekanan dalam Industri Fermentasi
Udara terkompresi sangat penting untuk farmasi dan proses fermentasi biologis, memberikan sumber udara yang bersih, terkontrol, dan dapat diandalkan untuk berbagai aplikasi penting, termasuk:
- Aerasi untuk Pertumbuhan Mikroba: Menyediakan udara kaya oksigen untuk fermentor, yang sangat penting untuk pertumbuhan mikroorganisme aerobik dan produksi metabolit seperti antibiotik, enzim, dan bioetanol.
- Pengendalian Suhu: Mengendalikan katup kontrol pneumatik dalam sistem pendinginan untuk mengatur suhu fermentor.
- Cleaning-In-Place (CIP): Memfasilitasi pembersihan dan sterilisasi tangki fermentasi dan saluran pipa melalui sistem pembersihan otomatis.
- Agitasi dan Pencampuran: Mengedarkan udara untuk menciptakan gelembung atau aliran, memastikan pencampuran media kultur secara merata guna meningkatkan efisiensi fermentasi.
- Pengendalian Kelembaban dan Sterilitas: Udara terkompresi disaring dan dijeruk untuk menghilangkan kelembaban dan kontaminan, sehingga menjaga lingkungan fermentasi yang steril dan terkontrol.
- Sistem Pneumatik: Menggerakkan katup dan instrumen otomatis dalam sistem fermentasi untuk kontrol proses yang tepat.
Kualitas udara sangat penting dalam proses fermentasi farmasi dan biologi. Bahkan kontaminasi kecil dari minyak, bakteri, mikroorganisme, atau partikel dapat merusak integritas produk. Untuk menjaga standar kemurnian tertinggi, kompresor udara bebas minyak harus memenuhi persyaratan berikut: ISO 8573-1 Kelas 0 Kualitas udara bebas minyak, memberikan udara yang bersih, andal, dan bebas kontaminasi.
Permintaan Udara Bertekanan untuk Proses Fermentasi
Tekanan udara yang dibutuhkan untuk proses fermentasi tergantung pada aplikasi spesifik dan desain sistem, biasanya berkisar antara 1,5 hingga 3,5 bar(G) (22 hingga 50 psi(G)).
Beberapa faktor mempengaruhi kebutuhan tekanan udara, termasuk skala produksi, jenis mikroorganisme, dan desain sistem. Untuk penyemprotan atau agitasi udara, tekanan umumnya berkisar antara 1,5 hingga 2,5 bar(G) (22 hingga 36 psi(G)) untuk menghasilkan gelembung halus guna pencampuran yang efisien. Fermenter yang lebih besar atau mikroorganisme aerobik mungkin memerlukan tekanan yang lebih tinggi untuk memastikan pasokan udara dan oksigen yang konsisten di seluruh media fermentasi. Untuk mencapai tingkat transfer oksigen optimal dalam fermentasi dengan permintaan tinggi, seperti produksi antibiotik atau bioetanol, tekanan udara dan aliran harus dikontrol secara tepat.
Dalam industri fermentasi, konsumsi udara sering diukur dalam hal aliran udara per unit volume fermenter, yang umumnya disebut sebagai Vessel Volumes per Minute (VVM). Metrik ini menunjukkan volume udara yang diberikan per menit relatif terhadap volume total fermenter. Mikroorganisme yang berbeda mungkin memerlukan tingkat volume udara yang berbeda, dengan pedoman umum antara 0,5 hingga 1,5 VVM untuk proses fermentasi. Untuk fermenter berskala besar, terutama dalam proses fermentasi farmasi dan biologis, volume vessel sekitar 12.000 liter adalah hal yang umum. Untuk sistem yang menggunakan 10 buah vessel tersebut, total permintaan udara terkompresi akan sekitar 120.000 L/min atau 4.500 cfm pada tekanan 2,5 bar(G).
Kinerja Efisien dengan Kompresor Sentrifugal
Konfigurasi sistem yang paling umum untuk aplikasi fermentasi saat ini melibatkan penyediaan udara melalui saluran pipa utama, dengan katup kontrol aliran dipasang di depan setiap fermenter untuk mengatur aliran udara. Setiap fermenter memiliki katup kontrol aliran, yang menyesuaikan jumlah udara terkompresi yang masuk ke dalam fermenter. Kompresor secara otomatis menyesuaikan kapasitas keluarnya berdasarkan sinyal tekanan dari jaringan saluran pipa utama.
Permintaan udara terkompresi biasanya sangat stabil baik dari segi tekanan maupun volume aliran. Setelah permintaan aliran udara mencapai 30 m3/min atau 1.000 cfm, praktik terbaik adalah menggunakan kompresor sentrifugal untuk mendapatkan manfaat dari efisiensi energi yang lebih tinggi dan waktu operasional yang paling optimal.
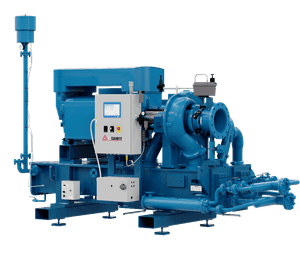
Kompresor sentrifugal integral bergelar dua tahap (IGC) sangat efisien dalam memberikan aliran udara yang besar pada tekanan keluaran yang lebih rendah, seperti 2,5 bar (G) atau 40 psi (G), sambil memenuhi standar kualitas udara bebas minyak ISO 8573-1 Kelas 0. Kompresor FS-Elliott dirancang dengan tahapan rasio tekanan rendah dan dioptimalkan untuk aplikasi bergelar dua tahap, menjadikannya ideal untuk industri farmasi dan
industri fermentasi biologis. Kompresor Polaris yang andal dari FS-Elliott dilengkapi dengan Panel Kontrol Regulus yang dipatenkan kami, yang mendukung kontrol kompresor terpadu (ICC) untuk integrasi jaringan kompresor yang mulus. Sistem ini memaksimalkan efisiensi energi melalui pembatasan aliran vane canggih dan pembagian beban.
Sebagai contoh, FS-Elliott dengan dua tahap P500 Kompresor dengan tahap aerodinamis yang dioptimalkan dapat menghasilkan 4.620 cfm pada tekanan 40 psi(G) dalam situasi tertentu, yang membantu menghemat 13% dari biaya siklus hidup selama periode operasional 12 tahun dibandingkan dengan kompresor lainnya.
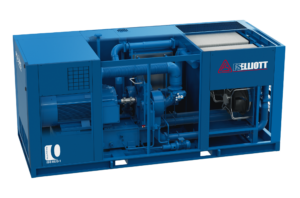
Memaksimumkan efisiensi dalam fermentasi dengan solusi udara terkompresi yang tepat
Dalam industri fermentasi farmasi dan biologi, peran udara terkompresi tidak dapat dilebih-lebihkan. Dari memberikan oksigen untuk pertumbuhan mikroba hingga mendukung proses penting seperti agitasi, kontrol suhu, dan pembersihan, sistem udara yang andal dan efisien memastikan hasil fermentasi yang optimal. Perusahaan dapat mencapai efisiensi energi yang superior, menurunkan biaya operasional, dan menjaga standar kualitas udara tertinggi dengan memilih kompresor sentrifugal yang tepat, seperti kompresor Polaris dua tahap FS-Elliott. Sistem ini dirancang untuk memenuhi persyaratan fermentasi skala besar dengan menawarkan keandalan dan kinerja yang dibutuhkan untuk menghasilkan antibiotik, bioetanol, dan produk bioproduct lainnya yang penting.
Optimumkan Proses Farmasi dan Biofermentasi dengan Air Tanpa Minyak
Hubungi tim kami untuk mempelajari bagaimana kompresor sentrifugal bebas minyak kelas 0 ISO 8573-1 dari FS-Elliott dapat membantu mengurangi risiko kontaminasi, melindungi kualitas produk, dan mendukung kinerja udara terkompresi yang andal untuk aplikasi farmasi dan bioteknologi.
Anda mungkin juga menyukai:
Lanjutkan membaca

FS-Elliott Memperkenalkan Polaris® P300 AC, Memberikan Kinerja Sentrifugal Bebas Minyak Tanpa Menggunakan Air Pendingin
FS-Elliott memperkenalkan Polaris® P300 AC, kompresor sentrifugal berpendingin udara yang mampu menghasilkan udara bebas minyak dengan volume 900–2.220 cfm sesuai dengan standar ISO 8573-1 Kelas 0. Desainnya memberikan fleksibilitas bagi produsen untuk memasang kompresor baru atau memperluas kapasitas tanpa memerlukan koneksi air pendingin tambahan.
AeroSwap & FlowFit | Airflow Conversion & Compressor Planning
Discover how FS-Elliott’s AeroSwap and FlowFit online tools simplify airflow conversions and centrifugal compressor capacity planning in this FS-Elliott University video.

Optimizasi Siklus Hidup untuk Kompresor Udara Sentrifugal — Episode 5: Mengapa Kesehatan Rangka Penggerak Penting Sama Pentingnya dengan Kompresor Sendiri
Dalam episode 5, pelajari mengapa motor, gearbox, kopling, dan sistem bantu perlu mendapat perhatian khusus, serta bagaimana kesehatan rangkaian penggerak berpengaruh pada keandalan kompresor.